INSPECTION
解体检测与压力试验
检查密封、活塞杆、缸筒与配合部位,了解损伤和尺寸变化。装配后,按确认要求开展压力试验。
检查对象:零部件状态、配合部位与密封情况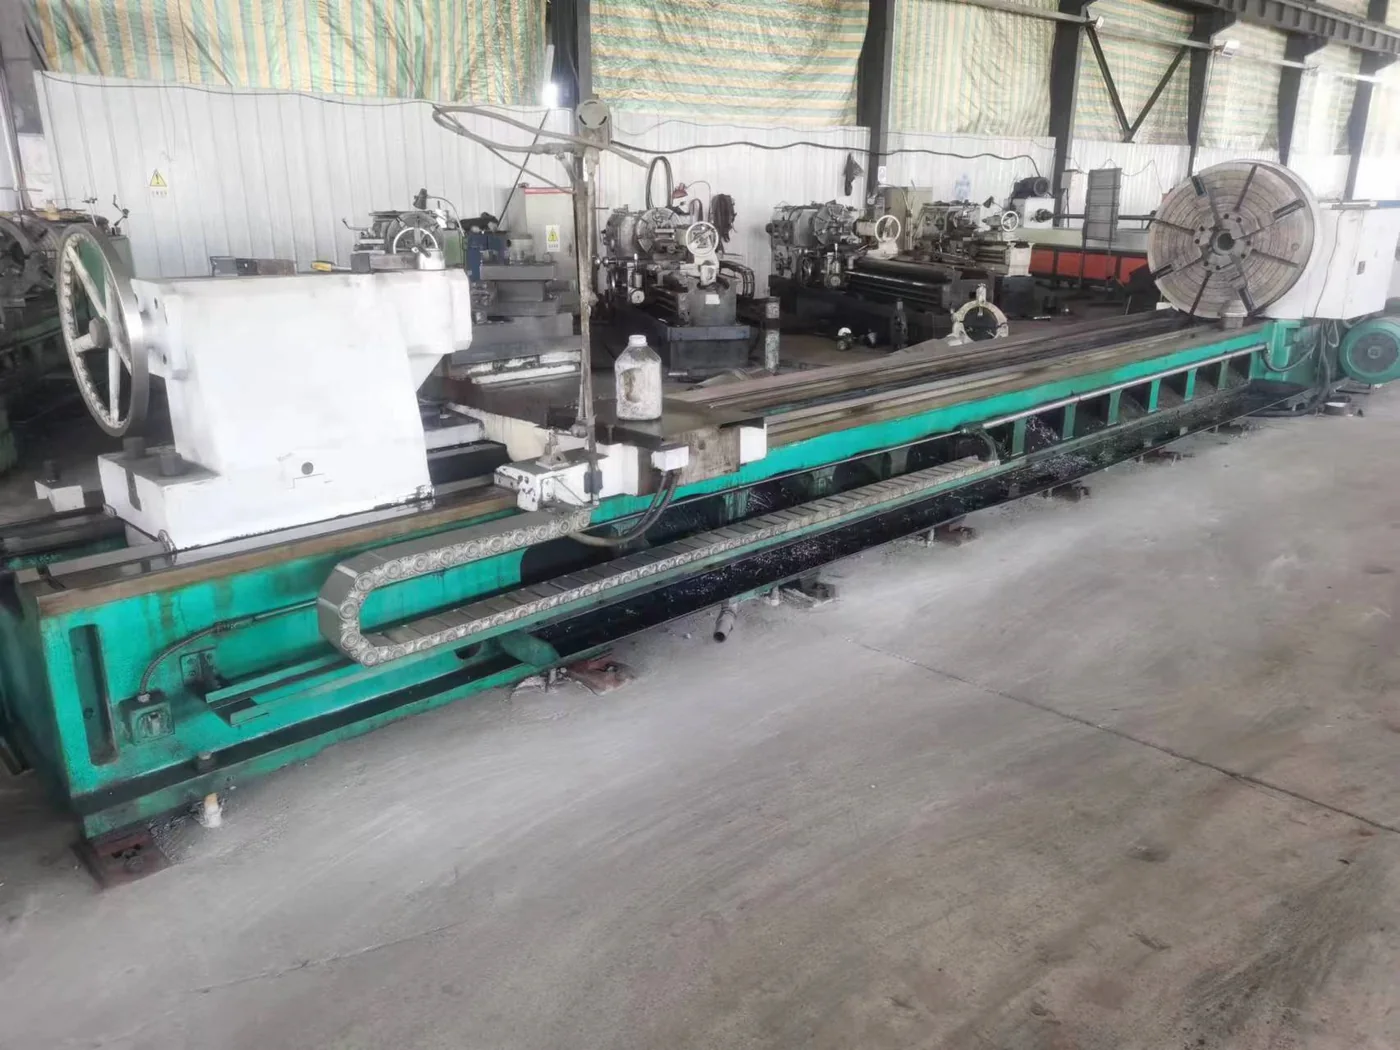
从检查到交付
材质、尺寸、损伤位置和运行工况,共同决定修复与加工方向。具体方案根据工件检查和双方确认的要求制定。
INSPECTION
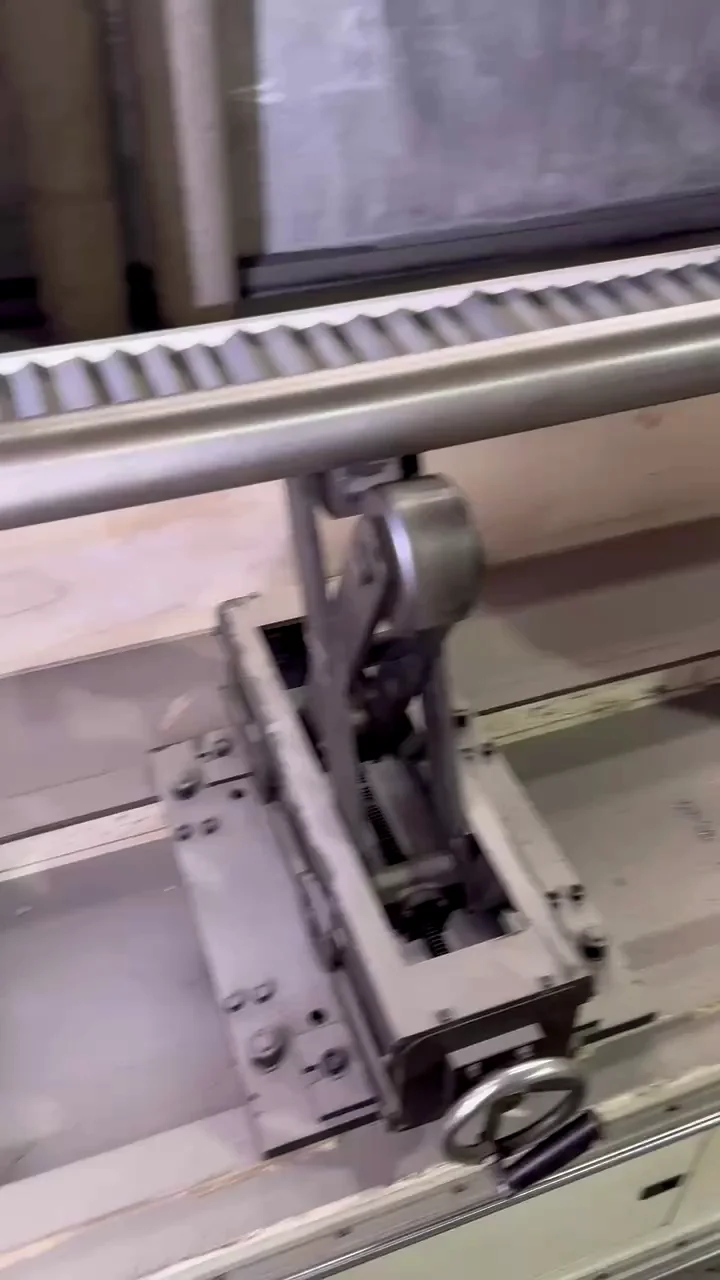
检查密封、活塞杆、缸筒与配合部位,了解损伤和尺寸变化。装配后,按确认要求开展压力试验。
检查对象:零部件状态、配合部位与密封情况ROD RESTORATION
针对划伤、磨损和腐蚀,评估表面修复及后续车削、磨削方式,核对尺寸与使用要求。
工艺方向:表面修复、尺寸与表面加工BORING & HONING
检查内壁、测量尺寸,结合加工余量与配合要求,沟通镗孔、珩磨等处理方案。
加工对象:缸筒内壁及相关配合部位SURFACE ENGINEERING
钢厂辊道激光熔覆,以及高线、棒线轧辊激光合金化,按材质、损伤与工况沟通加工要求。
工艺方向:辊道表面修复、轧辊激光合金化INSIDE THE WORKSHOP
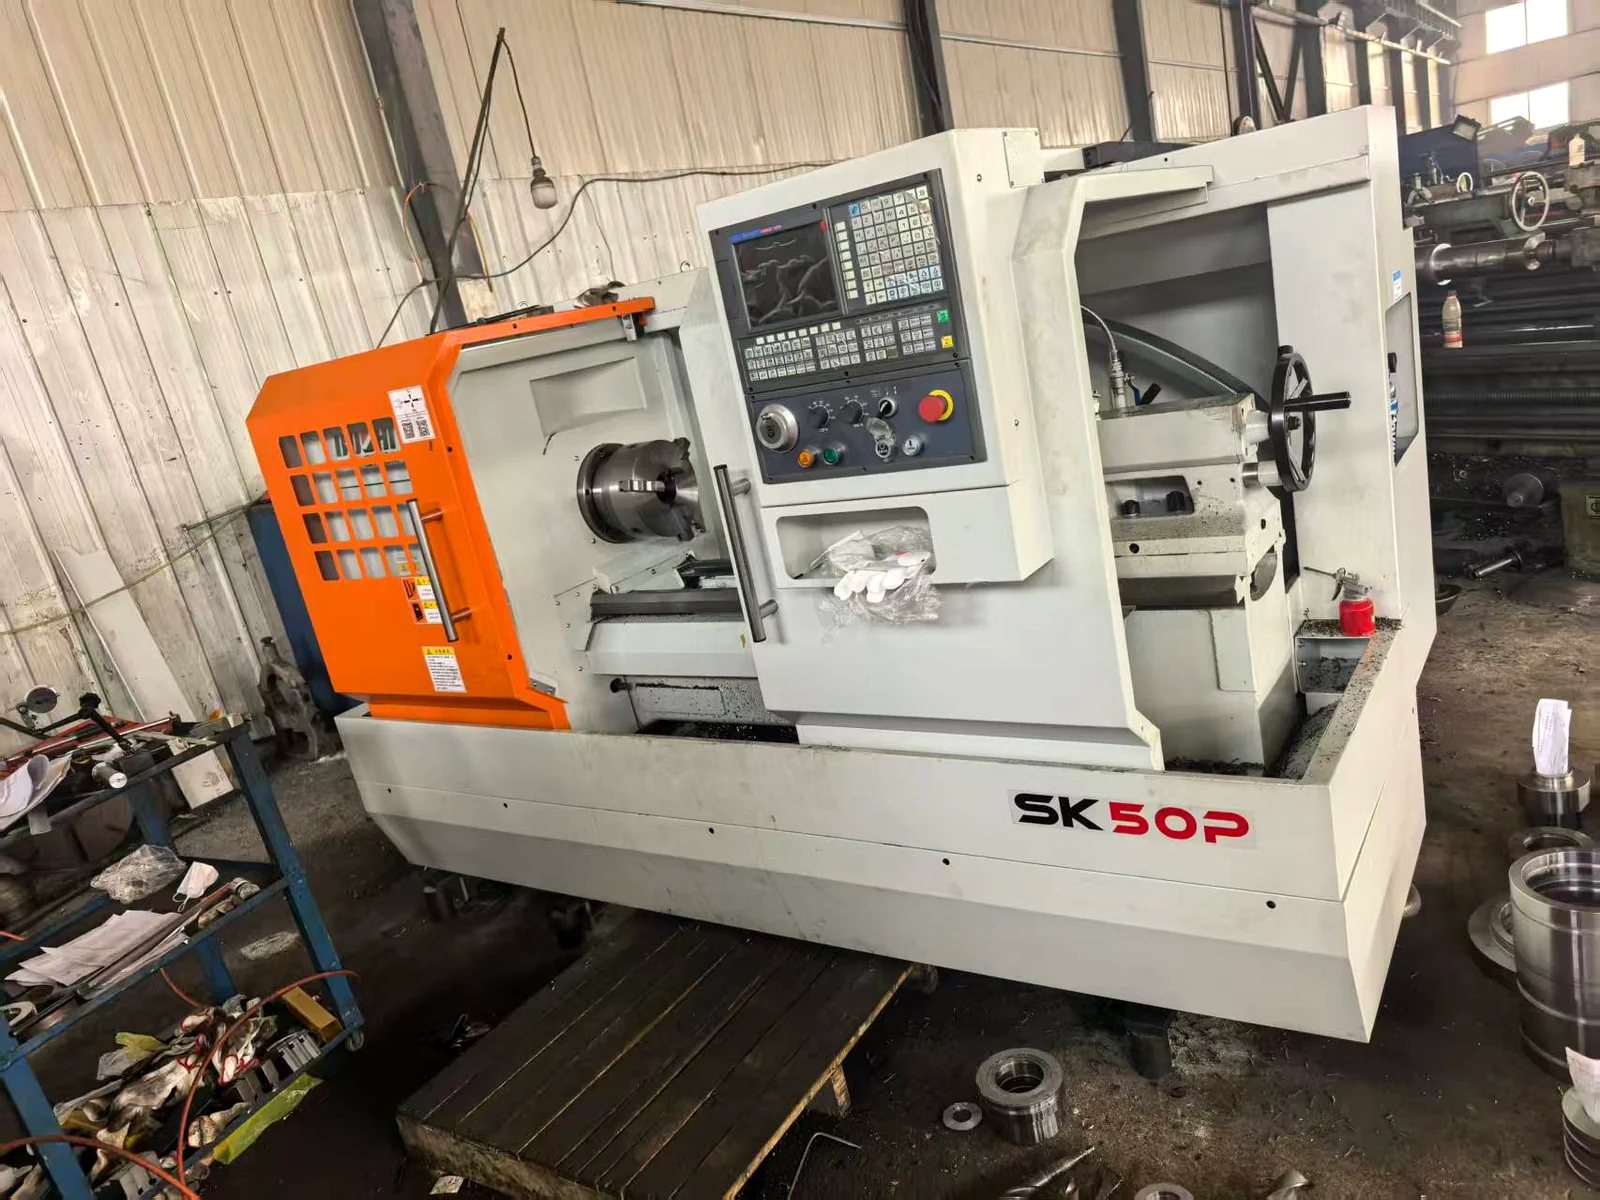
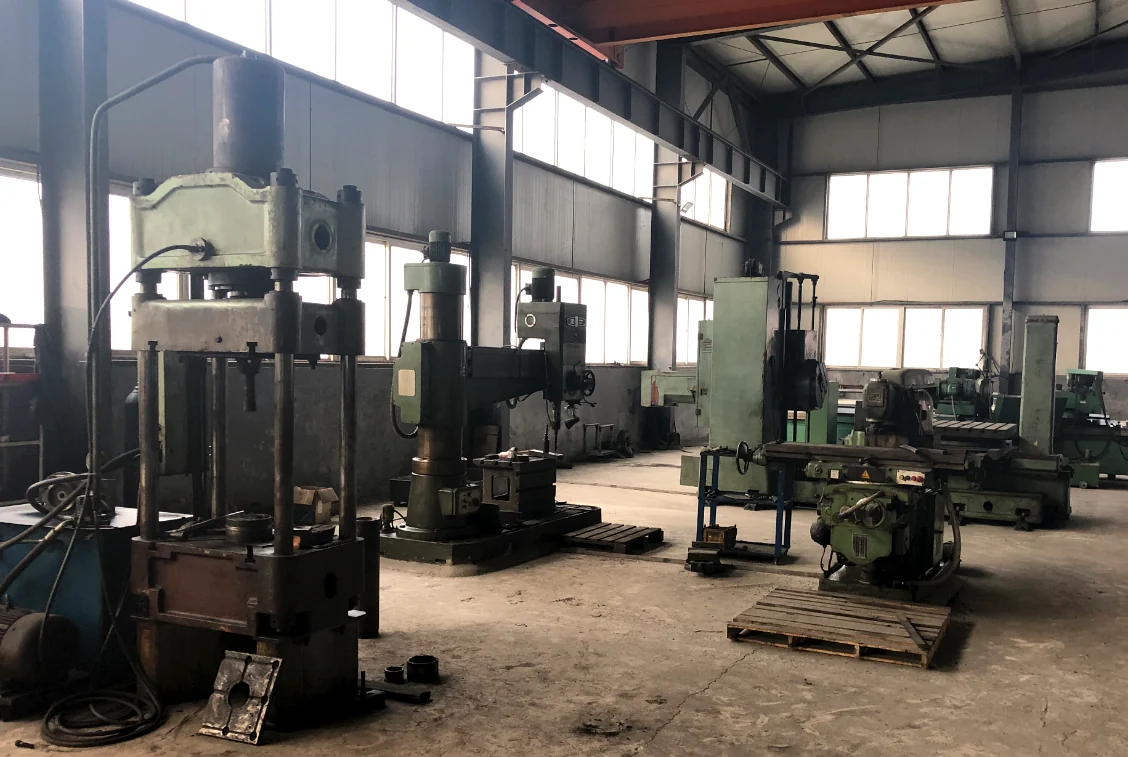
公司资料中的车间与设备实拍。
欢迎提供工件资料,沟通加工可行性。
人员、设备与检测
5名液压缸专业工程师、40余名专业机械加工人员,配备30余台机械设备,其中20余台为液压缸维修、制造及机械加工专业设备。工程、加工与装配人员围绕结构、材料、损伤及现场工况共同确认方案。
| 环节 | 设备与工具 | 用途 |
|---|---|---|
| 缸筒内孔与大型孔系 | 深孔镗床、卧式镗床、珩磨机、内孔磨床 | 衔接内孔加工与最终表面处理,核对缸筒内壁及配合部位。 |
| 轴类与连接零部件 | 普通车床、数控车床、外圆磨床、铣钻设备 | 加工活塞杆、缸头、活塞、导向套及连接部位。 |
| 材料与表面检查 | 光谱检测仪、硬度仪、光洁度检测仪、铬层测厚仪 | 围绕材料、硬度、表面状态与表面层厚度开展检查。 |
| 装配、冲洗与试验 | 液压机、压力机、液压冲洗与液压检测设备 | 衔接校直压装、油液冲洗、空载全行程往复、最低启动压力、内外泄漏、耐压保压及往复换向加载等检查。 |
加工尺寸、公差、表面质量与试验压力结合项目要求确认,检测记录与交付文件按双方约定整理。ISO9001质量管理体系认证范围覆盖一般机械加工、一般机械设备备件及液压缸元件的制造与修复。
维修、定制或配套需求,从一次具体的沟通开始。